Produkt dostępny na zamówienie

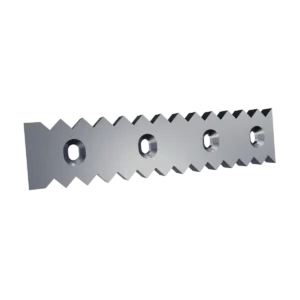
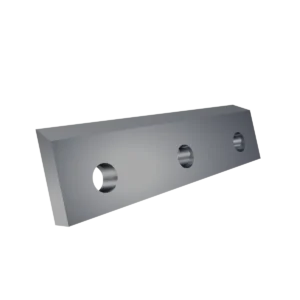
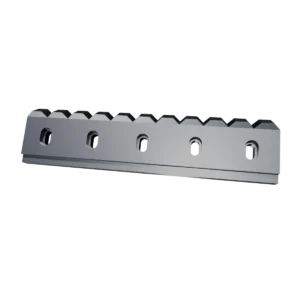
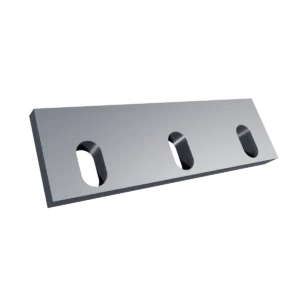
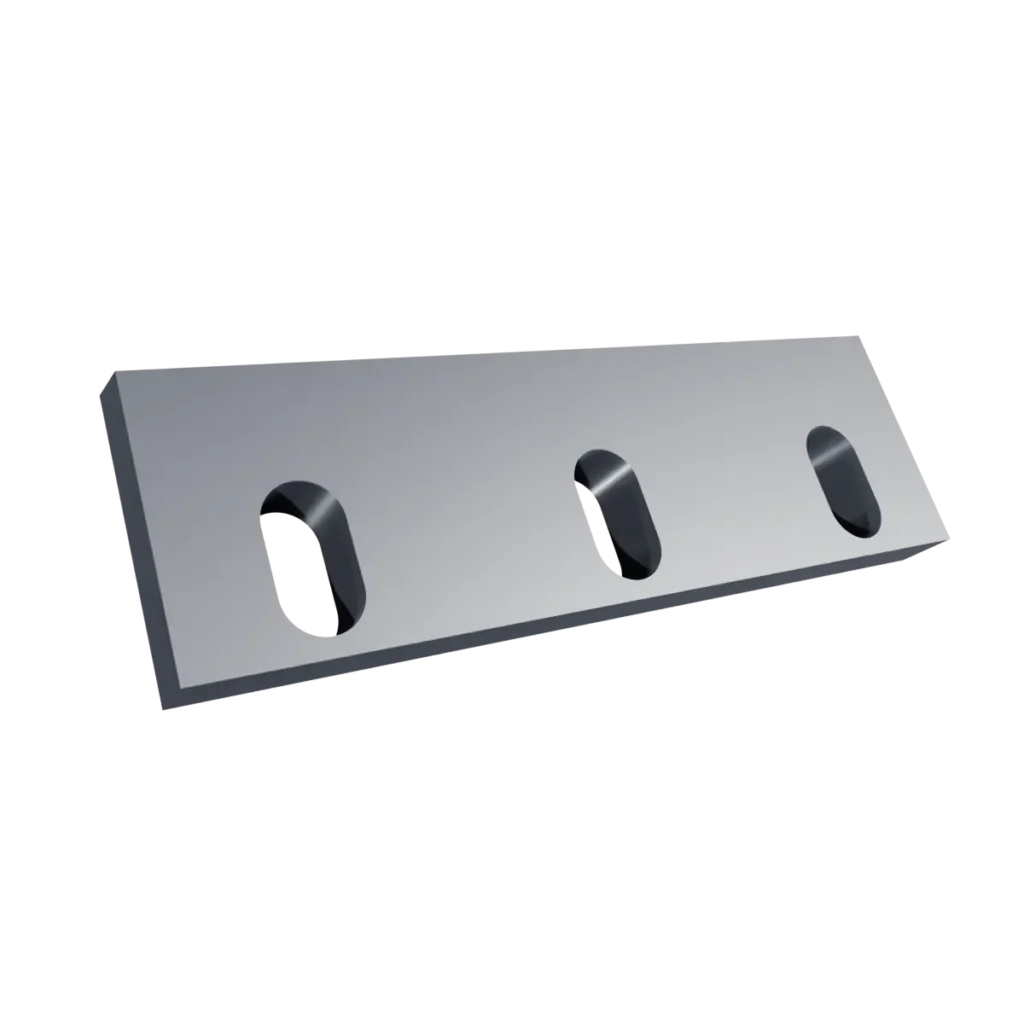
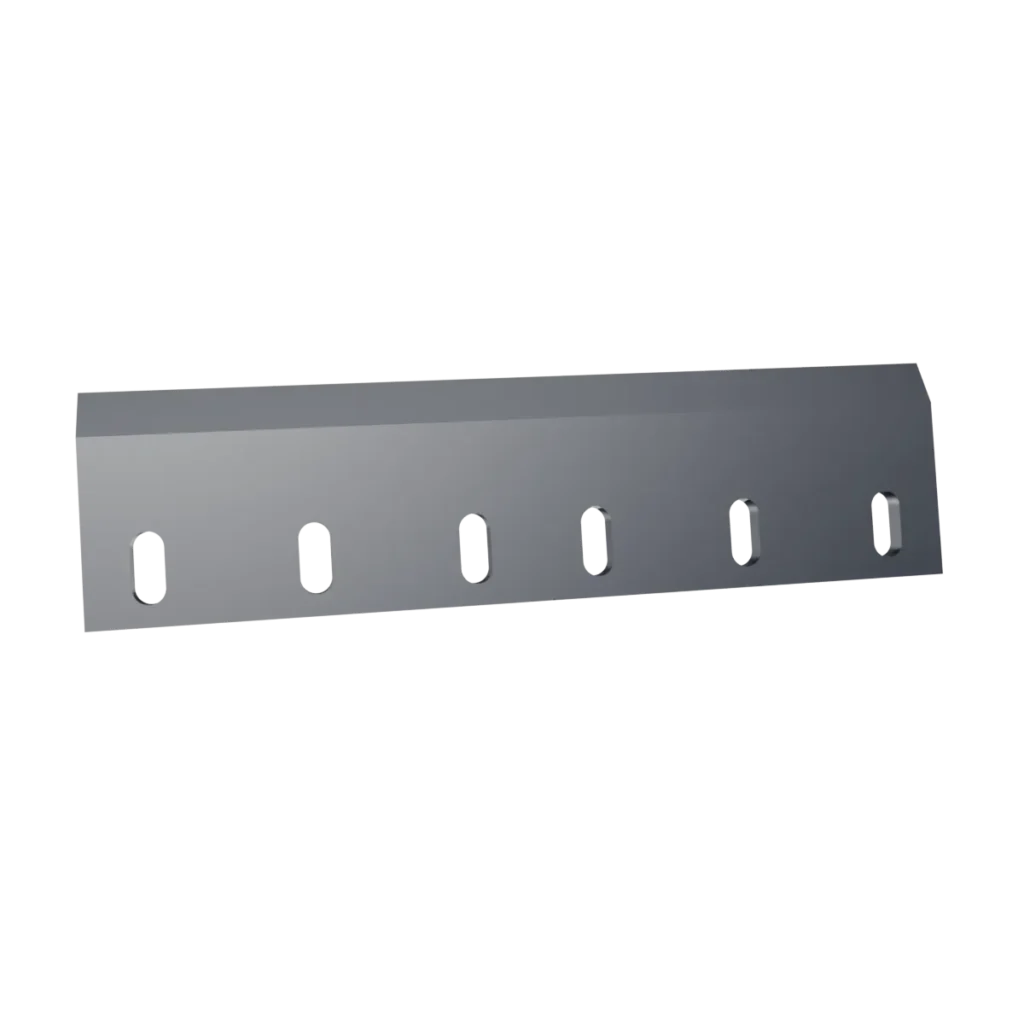
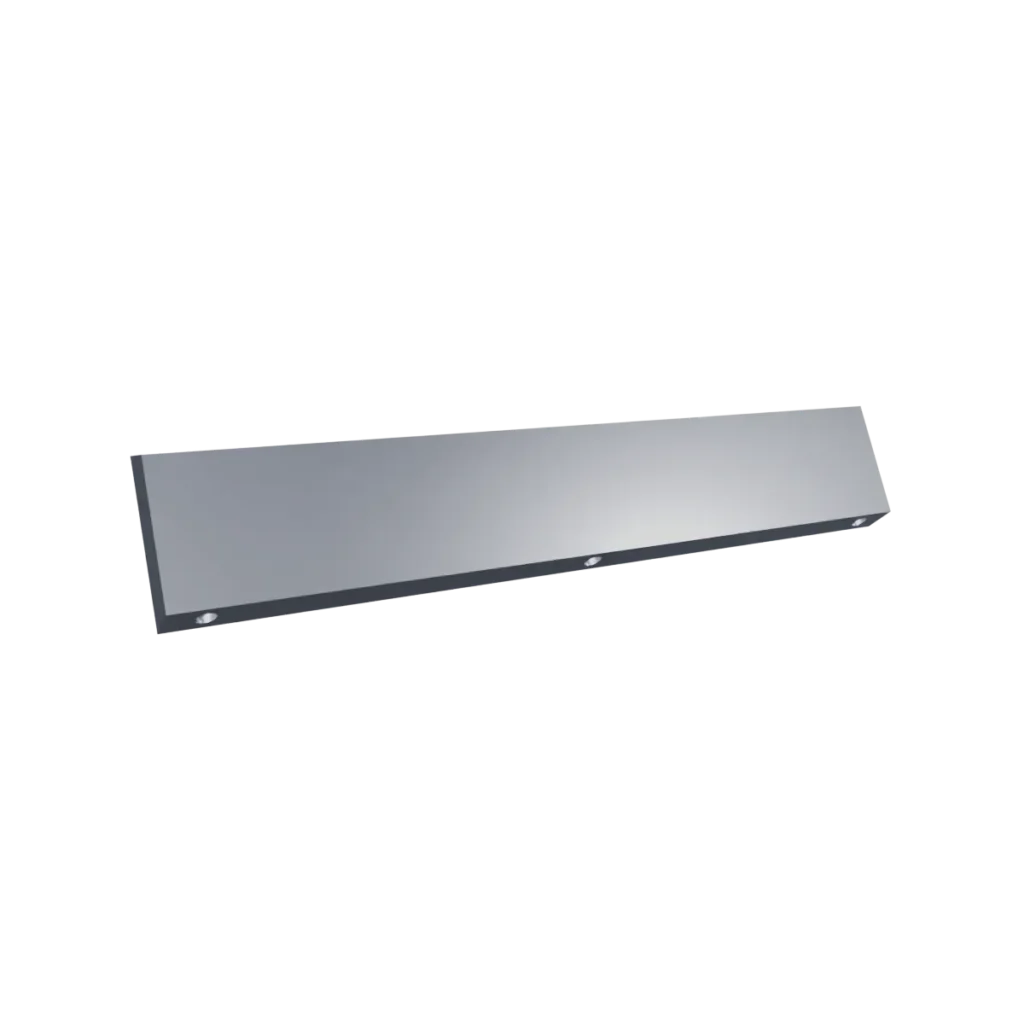
Potężny przemysłowy nóż środkowy o specyfikacji wymiarowej 449 x 161 x 28 mm (449 mm długości całkowitej, aż 161 mm szerokości profilu bazowego oraz 28 mm grubości) to specjalistyczne narzędzie skrawające klasy ciężkiej (heavy-duty). Komponent ten został zaprojektowany z przeznaczeniem do pracy w centralnej sekcji ławy tnącej wielkogabarytowych maszyn rozdrabniających – przede wszystkim w ciężkich szrederach jednowałowych, rębakach bębnowych oraz przemysłowych kruszarkach odpadów. Stosuje się go w instalacjach masowego recyklingu do redukcji gabarytowej najtrudniejszych urobków, takich jak lity złom tworzyw sztucznych (wlewki, zlepy, grube rury), odpady komunalne, wielkogabarytowe odpady drzewne oraz sprasowane bale surowców wtórnych.
W strukturze komory mielenia nóż oznaczony jako „środkowy” montowany jest w centralnej strefie ławy przeciwnożowej. Przy imponujących wymiarach realizuje kluczowe zadania inżynieryjne:
Główna strefa uderzeniowa: Środkowa część komory roboczej jest najbardziej obciążonym miejscem, w które trafia główny strumień podawanego grawitacyjnie lub hydraulicznie materiału. Ten przeciwnóż przejmuje na siebie największe siły parcia i uderzeń udarowych rotora.
Ekstremalna sztywność i stabilność: Grubość 28 mm w połączeniu z wyjątkowo szerokim profilem bazowym (161 mm) zapewnia potężną powierzchnię oparcia w ławie. Zapobiega to jakimkolwiek przekoszeniom, ugięciom bocznym czy odkształceniom plastycznym pod wpływem gigantycznego momentu obrotowego maszyny.
Czyste cięcie gilotynowe: Długość blisko pół metra (449 mm) pozwala na stworzenie stabilnej osi cięcia. Współpracując z elementami obrotowymi wału, nóż środkowy czysto rozcina i rozrywa strukturę materiału, zapobiegając jego owijaniu się wokół rotora.
Strefa mielenia w ciężkich szrederach to środowisko permanentnej abrazji ściernej, często potęgowanej przez obecność zanieczyszczeń mineralnych (piasek, ziemia). Reżim technologiczny produkcji noża środkowego gwarantuje maksymalną niezawodność:
Zaawansowana obróbka numeryczna CNC: Wszystkie płaszczyzny przylegania, linie ostrza oraz osie otworów montażowych są formatowane cyfrowo z zachowaniem rygorystycznych tolerancji płasko-równoległych. Gwarantuje to perfekcyjne, bezluzowe osadzenie noża w gnieździe.
Wysokostopowa stal narzędziowa (np. 1.2379 / D2): Komponent produkowany jest z certyfikowanych stali narzędziowych o wysokiej zawartości chromu i węgla. Specjalistyczna obróbka cieplna (hartowanie próżniowe oraz wielokrotne odpuszczanie) pozwala uzyskać wysoką twardość roboczą krawędzi (zwykle 56–59 HRC) przy zachowaniu odpowiedniej udarności rdzenia, co chroni listwę przed pęknięciem w przypadku kontaktu z litym metalem.
Układ otworów z głębokim podtoczeniem: Gniazda na śruby mocujące są precyzyjnie pogłębione, co pozwala całkowicie ukryć łby łączników w profilu o grubości 28 mm, zabezpieczając je przed zeszlifowaniem lub ścięciem przez napierający odpad.
Prawidłowa instalacja wielkogabarytowych, centralnych segmentów tnących warunkuje bezpieczeństwo pracy całego zakładu oraz chroni konstrukcję maszyny:
Skrupulatna sanacja ławy osadczej: Z uwagi na dużą masę noża, gniazdo montażowe w maszynie musi zostać dokładnie oczyszczone ze sprasowanego brudu, rdzy i nagarów. Nawet minimalne zanieczyszczenie pod podstawą 449×161 mm uniemożliwi płaskie przyleganie, co wywoła niebezpieczne naprężenia strefowe po dokręceniu śrub.
Wyrównanie liniowości z nożami bocznymi: Podczas montażu noża środkowego należy upewnić się, że tworzy on idealnie równą linię z sąsiadującymi nożami skrajnymi (bocznymi), co zapobiegnie powstawaniu miejscowych oporów i przyspieszonemu zużyciu noży na rotorze.
Regulacja szczeliny roboczej: Odległość między nożami obrotowymi a nożem stałym musi być precyzyjnie ustawiona za pomocą szczelinomierza na całym odcinku 449 mm według wytycznych producenta maszyny.
Stosowanie certyfikowanych łączników: Noże należy mocować wyłącznie za pomocą nowych śrub o najwyższej klasie wytrzymałości (10.9 lub 12.9), dokręcanych sekwencyjnie kluczem dynamometrycznym z zachowaniem zadanego momentu obrotowego (Nm).
Oferujemy części zamienne i elementy tnące komór roboczych będące w pełni niezawodnymi, precyzyjnie odwzorowanymi geometrycznie odpowiednikami komponentów oryginalnych (OEM). Dzięki zaawansowanemu parkowi maszynowemu CNC, restrykcyjnemu doborowi specjalistycznych materiałów hutniczych najwyższej próby oraz rygorystycznej kontroli jakości, nasze noże gwarantują idealną geometrię ostrza, maksymalną odporność na pękanie oraz długą żywotność eksploatacyjną Twoich maszyn.
Dostarczamy pełen asortyment części zamiennych do szrederów, młynów, granulatorów i rębaków wielu wiodących światowych marek (w tym: noże środkowe, boczne, noże obrotowe, noże stałe/przeciwnoże, dociski, kliny, imaki oraz sita o zróżnicowanych perforacjach). Na bazie rysunku technicznego, specyfikacji wymiarowej, numeru katalogowego lub zużytego elementu wzorcowego jesteśmy w stanie precyzyjnie wykonać dowolny komponent tnący, dopasowując go idealnie do technicznych potrzeb Państwa zakładu.
| Waga | 12,8 kg |
|---|---|
| Materiał | 1.2379 |
| Rozmiar | 449x161x28 |
Cena za dostawę będzie doliczona do faktury.
Szybka i bezpieczna dostawa standardowej przesyłki kurierskiej prosto pod wskazany adres. Idealna dla mniejszych zamówień i pojedynczych produktów.
Rozwiązanie dla większych zamówień, które wymagają stabilnego transportu na półpalecie. Sprawdza się przy dostawie większej ilości towaru.
Transport towaru w formie pełnej palety, zapewniający maksymalne bezpieczeństwo i wygodny rozładunek. Przeznaczone dla dużych dostaw i ciężkich produktów.