Produkt dostępny na zamówienie


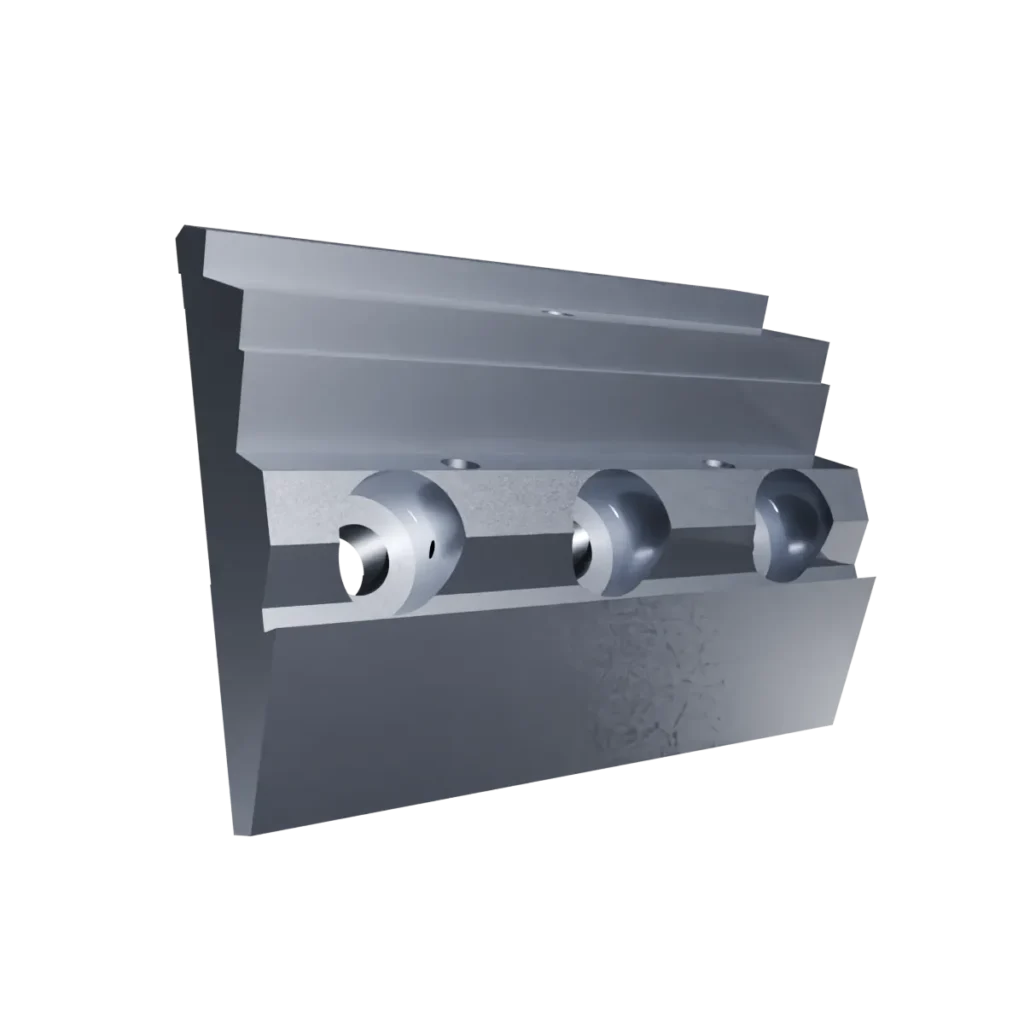
Masywny, przemysłowy nóż stały (przeciwnóż) o specyfikacji wymiarowej 347 x 156.5 x 38 mm (347 mm długości całkowitej, 156.5 mm szerokości profilu bazowego oraz aż 38 mm grubości) to specjalistyczne narzędzie skrawające klasy heavy-duty. Komponent ten został zaprojektowany jako bezpośrednia część eksploatacyjna dedykowana do montażu w dolnej ławie tnącej wielkogabarytowych, jednoosiowych szrederów przemysłowych austriackiej marki LINDNER, a w szczególności flagowego modelu LINDNER Jupiter 2200. Maszyny z serii Jupiter stanowią globalny standard w instalacjach masowego przetwarzania odpadów, produkcji paliw alternatywnych (RDF/SRF), recyklingu odpadów komunalnych, gabarytowych, sprasowanych tworzyw sztucznych oraz opon.
W architekturze sekcji tnącej szredera Jupiter 2200 przeciwnóż o grubości 38 mm pełni kluczową funkcję stabilizatora procesu rozdrabniania, realizując następujące zadania inżynieryjne:
Przenoszenie ekstremalnych sił nacisku: Monumentalny profil w połączeniu z grubością 38 mm gwarantuje absolutną odporność na ugięcia, skręcanie i pękanie pod wpływem potężnego, cyklicznego naporu hydraulicznego oraz uderzeniowego generowanego przez noże obrotowe (koronowe) zamontowane na rotorze.
Segmentowa budowa ławy tnącej: Długość 347 mm pozwala na modułowe układanie noży stałych obok siebie w celu pokrycia pełnej szerokości komory roboczej maszyny. Układ segmentowy drastycznie obniża koszty eksploatacji – w przypadku miejscowego uszkodzenia lub uderzenia w niezmielny blok metalu, wymianie lub obróceniu podlega tylko jeden uszkodzony segment, a nie cała metrowa listwa.
Precyzyjne bazowanie szczeliny roboczej: Szeroka podstawa (156.5 mm) zapewnia potężną powierzchnię styku z konstrukcją nośną maszyny, co eliminuje mikro-przemieszczenia noża i pozwala utrzymać stabilną szczelinę cięcia niezbędną do efektywnego rozrywania i cięcia urobku.
Praca w komorze mielenia maszyn LINDNER Jupiter 2200 charakteryzuje się permanentną, ekstremalną abrazją ścierną oraz wysokimi obciążeniami dynamicznymi. Reżim technologiczny produkcji tego komponentu gwarantuje najwyższy stopień niezawodności:
Kompleksowa obróbka numeryczna i szlifowanie CNC: Wszystkie płaszczyzny przylegania, fazy robocze oraz otwory montażowe są formatowane cyfrowo z zachowaniem restrykcyjnych tolerancji płasko-równoległych. Gwarantuje to idealną współosiowość i liniowość noży po ułożeniu ich w ławie roboczej.
Wysokostopowa stal narzędziowa (np. 1.2379 / D2): Noże produkowane są z certyfikowanych stali o wysokiej zawartości chromu i węgla. Specjalistyczna obróbka cieplna (hartowanie próżniowe oraz wielokrotne odpuszczanie) pozwala uzyskać optymalną twardość roboczą krawędzi (zwykle 55–58 HRC) przy jednoczesnym zachowaniu elastycznego, wysoce udarowego rdzenia chroniącego nóż przed pęknięciem w kontakcie z ciałami obcymi.
Głęboko podtoczone gniazda mocujące: Układ otworów na śruby posiada precyzyjnie wykonane pogłębienia. Pozwala to na całkowite skrycie łbów specjalnych śrub montażowych w profilu o grubości 38 mm, chroniąc łączniki przed zeszlifowaniem lub ścięciem przez napierający w komorze miks odpadowy.
Prawidłowa instalacja oraz kalibracja noży stałych bezpośrednio decyduje o wydajności szredera, wyważeniu dynamicznym układu oraz żywotności noży obrotowych:
Skrupulatna sanacja ławy nożowej: Przed osadzeniem nowego lub zregenerowanego noża 347×156.5 mm, gniazdo montażowe w korpusie maszyny LINDEMANN/LINDNER musi zostać drobiazgowo oczyszczone ze sprasowanego pyłu, nagarów, drutów i korozji. Dowolna mikro-nierówność pod podstawą wywoła niebezpieczne naprężenia punktowe po skręceniu.
Mikrometryczna regulacja szczeliny tnącej: Odległość pomiędzy nożami obrotowymi a nożem stałym musi być idealnie równa na całym odcinku i ustawiona za pomocą systemu regulacyjnego (śrub dociskowych/klinów) zgodnie z dokumentacją techniczno-ruchową (DTR) urządzenia. Zbyt duży luz powoduje wciąganie i „żucie” materiału oraz drastyczny wzrost temperatury w komorze.
Stosowanie klucza dynamometrycznego: Śruby mocujące przechodzące przez przeciwnóż muszą być dokręcane sekwencyjnie z zachowaniem potężnych momentów obrotowych (Nm) ściśle według specyfikacji technicznej producenta maszyny.
Zabezpieczenie łączników: Z racji potężnych przeciążeń dynamicznych, zaleca się stosowanie wyłącznie nowych śrub o najwyższej klasie wytrzymałości (10.9 lub 12.9) wraz z dedykowanymi podkładkami zabezpieczającymi lub płynnymi zabezpieczeniami anaerobowymi.
Oferujemy części zamienne i elementy tnące komór roboczych będące w pełni niezawodnymi, precyzyjnie odwzorowanymi geometrycznie odpowiednikami komponentów oryginalnych (OEM) do maszyn LINDNER. Dzięki zaawansowanemu parkowi maszynowemu CNC, restrykcyjnemu doborowi specjalistycznych materiałów hutniczych najwyższej próby oraz rygorystycznej kontroli jakości, nasze noże gwarantują idealną geometrię ostrza, maksymalną odporność na pękanie oraz długą żywotność eksploatacyjną w najcięższych warunkach przemysłowych.
Dostarczamy pełen asotyment części zamiennych do szrederów LINDNER (serii Jupiter, Micromat, Meteor, Antares) oraz maszyn wielu innych wiodących światowych marek. W naszej ofercie znajdują się noże stałe (przeciwnoże segmentowe), noże obrotowe (koronowe), oprawy noży (imaki), dociski, kliny, śruby specjalne oraz sita frakcjonujące o zróżnicowanych perforacjach. Na bazie rysunku technicznego, specyfikacji wymiarowej lub numeru katalogowego jesteśmy w stanie precyzyjnie wykonać dowolny komponent tnący, dopasowując go odpowiednio do technicznych potrzeb Państwa zakładu.
| Waga | 11,25 kg |
|---|---|
| Materiał | 1.2379 |
| Rozmiar | 347×156.5×38 |
Cena za dostawę będzie doliczona do faktury.
Szybka i bezpieczna dostawa standardowej przesyłki kurierskiej prosto pod wskazany adres. Idealna dla mniejszych zamówień i pojedynczych produktów.
Rozwiązanie dla większych zamówień, które wymagają stabilnego transportu na półpalecie. Sprawdza się przy dostawie większej ilości towaru.
Transport towaru w formie pełnej palety, zapewniający maksymalne bezpieczeństwo i wygodny rozładunek. Przeznaczone dla dużych dostaw i ciężkich produktów.